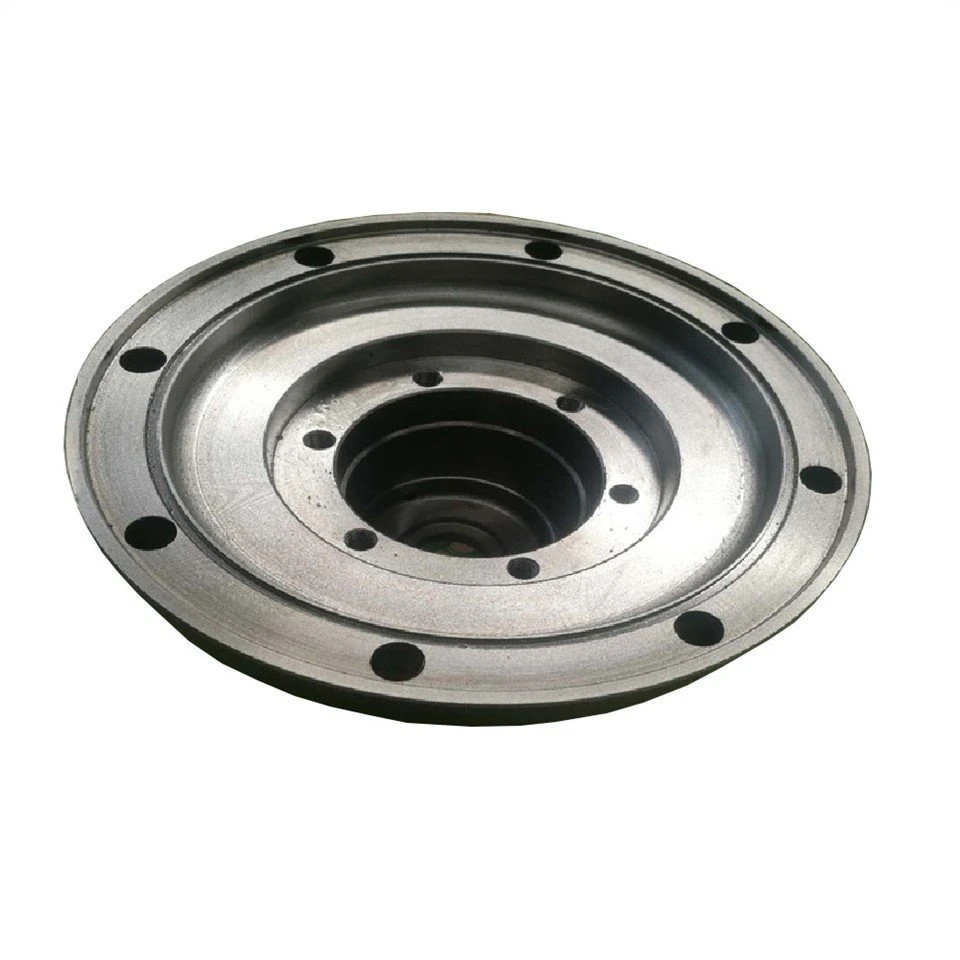
Maskinbearbetade stålgjutdelar kombinerar den geometriska designfriheten hos investeringsgjutning av silica sol med den snäva dimensionsnoggrannheten och ytfinishen hos CNC-bearbetning. Genom att producera nästan-nätformade gjutna stålämnen och utföra målinriktad bearbetning med flera-axlar på kritiska matchande ytor, gänghål och lagertappar, eliminerar denna process onödigt materialspill samtidigt som den ger sub-millimetertoleranser för funktionella egenskaper.
Denna dubbla-process är speciellt framtagen för hög-påfrestning av strukturella komponenter, tryck-innehållande kuvert och slitstarka- maskindelar som arbetar under dynamisk belastning, korrosiva media eller höga temperaturer. OEM-inköpsteam utnyttjar bearbetade stålgjutgods för att ersätta kostsamma fler-svetsade tillverkningar och helbearbetade ämnesblock med en-strukturkomponenter.
|
Parameter / Funktion |
Specifikationsdetaljer |
|
Gjutprocess |
Silica Sol Lost Wax Investment Casting (Medium-till-Hög precision) |
|
Bearbetningsförmåga |
4-axlig och 3-axlig CNC-fräsning, CNC-svarvning, borrning, gängning, slipning |
|
Viktintervall |
0,05 kg till 80,0 kg (0,11 lbs till 176 lbs) per del |
|
Som-Cast Tolerance |
ISO 8062-3 Grade DCTG 4 till DCTG 6 / ISO 2768-mK |
|
Maskinbearbetad tolerans |
Linjära dimensioner till +/-0,010 mm (+/-0,0004 tum); Hålposition till Ø0,015 mm |
|
Ytjämnhet |
Som-cast: Ra 3,2-6,3 um|Maskinbearbetad: Ra 0,8-1,6 um|Polerad: Ra<=0.2 um |
Arbetsflöde för tillverkningsprocessen
Vårt integrerade tillverkningsarbetsflöde säkerställer fullständig spårbarhet från råkemisk smältanalys till slutlig verifiering av koordinatmätmaskin (CMM).
Verktygsdesign och injektion:Aluminiumverktygsformar genereras direkt från kundens STEP/IGES 3D-modeller med legeringsspecifika -krymptillägg. Hög-densitetsvax injiceras i temperatur-kontrollerade formar.
Automatiserad skalbyggnad:Vaxenheter genomgår fler-stegsdoppningar i förstklassiga silikasolbindemedel och eldfast zirkonsand, vilket skapar ett tjockt, termiskt stabilt keramiskt skal.
Ångavvaxning och hög-temperaturbränning:Autoklav ångavvaxning smälter ut vaxkärnan. Skal eldas vid 1000 grader C - 1150 grader C för att sintra keramiska partiklar, eliminera fukt och maximera mögelstyrkan.
Induktionssmältning och spektrometrisk hällning:Medelfrekventa-induktionsugnar smälter råa stålladdningar. Optiska emissionsspektrometrar (OES) verifierar kemisk värme före gravitations- eller vakuumassisterad -hjälp i förvärmda skal.
Knockout & Blast Cleaning:Stelnade gjutgods utsätts för mekanisk utslagning av skalet, avstängning av löpare/grindar via plasma- eller friktionssågar och initial stål-kulblästring.
Värmebehandling:Gjutgods genomgår normalisering, avspänningsavlastning, lösningsglödgning eller härdning-och-härdning baserat på legeringskrav för att förfina kornstrukturer och uppnå mål för drag- och hårdhetsegenskaper.
Precisions CNC-bearbetning:Gjutna ämnen är fastspända i anpassade hydrauliska fixturer för sekundär CNC-fräsning, svarvning, borrning och gängning på viktiga dimensionella funktioner.
Slutlig efterbehandling och ytbehandling:Avfettning, passivering, kulblästring eller ytbeläggning följt av CMM-layoutinspektion och skyddsförpackning.
Material och tekniska specifikationer
Vi bearbetar ett brett utbud av standard industristål i enlighet med ASTM, DIN/EN och JIS specifikationer. Smältkemi och mekaniska egenskaper efter-värmebehandling är helt validerade per värmeparti.
|
Materialklass |
Standardbetyg |
Viktiga mekaniska egenskaper |
Drivrutiner för primärt urval |
|
Kolstål |
ASTM A216 WCB, WCC AISI 1020, 1045 DIN 1.0619 (GS-45) |
Draghållfasthet: 485-655 MPa Yield: >=250 MPa Elongation: >=22% Hårdhet: 140-200 HBW |
Kostnadseffektiva-konstruktionsapplikationer som kräver pålitlig seghet, svetsbarhet och måttlig bearbetbarhet under omgivningstemperaturer. |
|
Lågt-legerat stål |
ASTM A148 80-50, 105-85 4130, 4140, 8620 42CrMo4 (1,7225) |
Dragstyrka: 750-1100 MPa Yield: >=550 MPa Elongation: >=14% Hårdhet: 240-340 HBW |
Strukturella komponenter med hög-hållfasthet som utsätts för kraftig dynamisk utmattning, stötbelastningar och slitage som kräver härdning-och-härdningsvärmebehandling. |
|
Austenitisk rostfri |
ASTM A351 CF8 (304), CF8M (316) CF3 (304L), CF3M (316L) 1.4408 / 1.4308 |
Dragstyrka: 485-620 MPa Yield: >=205 MPa Elongation: >=35% PREN (316): >=23-25 |
Exceptionell motståndskraft mot organiska/oorganiska syror, kloridgropar, oxidation och kryogena temperaturer. Icke-magnetisk i glödgat tillstånd. |
|
Duplex & Martensitic |
Duplex 2205 (ASTM A890 4A) 17-4 PH (ASTM A747 CB7Cu-1) CA15 (410) |
Draghållfasthet: 750-1000 MPa Yield: >=550 MPa Elongation: >=18% Hårdhet: 30-42 HRC |
Hög mekanisk hållfasthet kombinerat med överlägsen spännings-korrosionssprickningsbeständighet (SCC) i marin, offshore olja och gas, och högtryckshydraulikservice. |
Viktiga produktegenskaper
Optimerad Near-Net Shape Geometry:
Minskar råmaterialvikten med 30 % - 50% jämfört med bearbetning av massivt smide eller ämnesblock, slitage på skärverktyg och maskincykeltider.
Funktioner för inre hålrum och passager:
Keramiskt lösliga kärnor möjliggör komplexa inre kanaler, böjda flödesvägar och vikt-reducerande underskärningar som inte kan fräsas från fast mäld.
Fullständigt spårbar metallurgi:
Kemisk sammansättning verifierad med Optical Emission Spectroscopy (OES) före hällning; värmebehandlingskurvor för fullt värme-parti registrerade och försedda med 3.1-certifiering.
Tillstånd för konstruerad bearbetning:
Gjutna mönster innehåller exakta lokaliserade bearbetningsutrymmen (1,5 mm - 3.0 mm) på funktionella ytor samtidigt som de gjutna ytorna som inte matchar -sammanhålls lätta och tunna.
Noll-defekta tätningsytor:
Kritiska flänsytor, O-ringsspår och gängade portar är 100 % CNC-bearbetade för att säkerställa läckagefri drift under hydrostatisk och pneumatisk trycktestning.
Typiska applikationer
|
Industrisektorn |
Representativa komponenttyper |
Nyckelprestandakrav |
|
Vätskehantering & ventiler |
Pumphus, pumphjul, ventilhus, fjärilsskivor, silkroppar, styrventilpluggar. |
Hydrostatiskt tryckinneslutning (PN16-PN100 / Klass 150-600), jämna inre flödeskanaler, korrosionsbeständighet. |
|
Tunga maskiner och gruvdrift |
Spårskor, grävskopans tänder, slitplåtar, hydraulcylindrar, upphängningsfästen. |
Hög slagseghet, utmattningsbeständighet under cykliska belastningar, ythårdhet efter värmebehandling. |
|
Fordon och kommersiella fordon |
Motorfästen, styrspinnar, turboladdarhus, avgasgrenrör, transmissionsok. |
Snäva dimensionella toleranser för robotautomatiska monteringslinjer, hög hållfasthet-till-viktsförhållande. |
|
Jordbruksmaskiner |
Draganordningar, utsädesdoseringshus, växellådsfästen, plogspetsar, axelnav. |
Hållbarhet i slitande markförhållanden, motståndskraft mot hård väderlek utomhus. |
Maskinbearbetning och sekundära operationer
Vår dedikerade CNC-maskinverkstad arbetar tillsammans med gjuteriet och eliminerar transportförseningar, sekundära hanteringsskador och kvalitetstvister mellan-leverantörer mellan gjuteri och maskinverkstad.
|
Operationskategori |
Förmåga och parametertrösklar |
|
Maskinbearbetningsutrustning |
4-Axis CNC horisontella/vertikala bearbetningscentra, CNC-svarvar, högprecisionsjiggborrar, yt- och cylindriska slipmaskiner, automatiska gängmaskiner. |
|
Uppnåelig precision |
Svarv-/borrdiametrar: +/-0,008 mm|Frässtigning/planhet: +/-0,012 mm|Lägesnoggrannhet: 0,010 mm|Gängning: Metrisk, NPT, BSPP, UNC klass 2B/3B. |
|
Värmebehandlingsalternativ |
Normalisering, lösningsglödgning, avspänningsavlastning, härdning och härdning (Q&T), härdning av hölje (förkolning/nitrering), induktionsythärdning. |
|
Ytbehandling |
Stålkulblästring (Sa 2,5), elektropolering, kemisk passivering, zink/nickelplätering, pulverlackering, epoxi E-beläggning, svartoxid. |
Kvalitetskontroll och inspektion
Kvalitetssäkring är integrerad i varje tillverkningsstadium under vårt certifierade ISO 9001:2015 kvalitetsledningssystem. Inspektionsprotokoll är skräddarsydda efter kundens kvalitetstekniska standarder (APQP/PPAP tillgänglig på begäran).
|
Inspektionskategori |
Utrustning/metod som används |
Inspektionsskydd / Standard |
|
Kemisk analys |
Optisk emissionsspektrometer (OES), kol-svavelanalysator. |
100 % verifiering av värmeparti före hällning; spektrala kemiska analysrapporter tillhandahålls. |
|
Mekanisk provning |
Universal dragprovare, Charpy V-Notch Impact Tester, Brinell/Rockwell hårdhetstestare. |
Draghållfasthet, sträckgräns, töjning, slagenergi vid rumstemperatur/min-noll temperatur, ythårdhet. |
|
Dimensionell metrologi |
3D CMM (Hexagon), Optiskt bildmätinstrument, gängmätare, höjdmätare. |
Fullständig 3D-layoutmätning mot CAD-modeller, GD&T-verifiering, nyckeldimension SPC-spårning. |
|
Icke-destruktiv testning (NDT) |
Röntgentestning (röntgenstrålning), ultraljudstestning (UT), magnetisk partikel (MPI), flytande penetrant (LPI). |
Intern porositet och krympningsutvärdering enligt ASTM E446/E192; ytmikro-detektion av sprickor. |
|
Tryck & tätningstest |
Hydrostatisk tryckrigg, luft-under-testbänkar för vattenläckage. |
100 % trycktestning för ventilhus och pumphus upp till 60 bar (eller kunddesignspecifikation). |
Standardkvalitetsdokumentation levereras med varje beställning:
• EN 10204 typ 3.1 materialtestcertifikat (kemisk sammansättning och mekaniska egenskaper)
• Fullständig dimensionsinspektionsrapport (CMM-layoutrapport)
• Värmebehandlingstemperatur-Tidsdiagram
• NDT/röntgen/läckagetestrapporter (när specificerat)
OEM och Custom Manufacturing Services
Vi är specialiserade på att bygga-för att-trycka OEM-produktion för nordamerikanska och europeiska industriutrustningstillverkare. Vårt ingenjörsteam arbetar direkt med inköparens designingenjörer under tidiga produktutvecklingsstadier för att optimera detaljgeometrin för tillverkning av gjutgods och kostnadsreduktion.
Design for Manufacturability (DFM) recension:Gratis gjutningssimuleringsanalys för att identifiera potentiell krympningsporositet, heta revor eller problem med dragvinkel innan verktygstillverkning.
Snabb prototyping:3D-tryckta vax-/hartsmönster för snabb validering av prototypprov (2-3 veckors leverans) utan att förbinda sig till permanent aluminiumverktyg.
Verktygsägande:Verktyg tillverkas i-hushåll, underhålls under produktens livslängd utan extra kostnad för kunden och förblir 100 % kundägande.
Produktionsskalning:Low-volume high-mix production (100-500 pcs/year) up to high-volume automated runs (>50 000 st/år).
Vad köpare bör tillhandahålla för en offertförfrågan
För att göra det möjligt för vårt ingenjörsteam att ge en korrekt, specificerad offert inom 24 till 48 timmar, vänligen ange följande projektinformation:
Tekniska ritningar:2D PDF-ritningar med dimensionella toleranser, GD&T-anteckningar, ytfinishspecifikationer och trådar. 3D CAD-filer (.STEP-, .IGES- eller .X_T-format) för gjutprofilgeometri.
Materialklass och standard:Specifik stålspecifikation (t.ex. ASTM A351 CF8M, WCB, 42CrMo4) eller nödvändiga mekaniska egenskaper om legeringskvalitet är öppen för rekommendation.
Årliga och beställningsmängder:Uppskattad årlig användning (EAU) och initial provorder-batchstorlek för att hjälpa till att optimera verktygshålighetslayout och bearbetningsinställningar.
Inspektion och NDT-krav:Omfattningen av NDT (radiografiröntgen-procent, magnetisk partikel, färgpenetrant), tryckprovstryck eller specifika certifieringskrav (t.ex. EN 10204 3.1, NACE MR0175).
Ytbehandling och förpackning:Specifikationer för beläggning/plätering, skydd mot rost-oljekrav och förfrågningar om anpassade förpackningar eller märkning.
Vanliga frågor
F: Vilka linjära toleranser kan uppnås på rågjutna ytor jämfört med CNC-bearbetade ytor?
S: Eftersom -gjutna ytor som produceras med silica sol-investeringsgjutning uppnår dimensionstoleranser enligt ISO 8062-3 Grade DCTG 4 till 6 (vanligtvis +/-0,15 mm till +/-0,3 mm för dimensioner under 50 mm). Funktioner som kräver snävare precision - såsom lagerhål, tätningsytor och gängade hål - är CNC-bearbetade internt för att uppnå linjära toleranser upp till +/- 0,010 mm.
F: Hur förhindrar du inre gasporositet och krympningsdefekter i tjocka-väggiga stålgjutgods?
S: Vi använder MAGMA/AnyCasting datorsimuleringsmjukvara under formkonstruktionen för att modellera stelning av flytande stål och termiska gradienter. Tunga sektioner är försedda med optimerade stigarhylsor och kylblock för att säkerställa riktad stelning mot grindsystemet. Dessutom utförs 100 % röntgen- (radiografisk) eller ultraljudstestning enligt ASTM-standarder när detta anges.
F: Kan du leverera helt färdiga komponenter redo för direkt monteringslinjeintegration?
A: Ja. Vi levererar nyckel-komponenter som har genomfört alla stadier av gjutning, värmebehandling, sekundär bearbetning, ytbeläggning, rengöring och kvalitetskontroll. Delar anländer rengjorda, rost-skyddade, individuellt förpackade eller specialförpackade-, redo för direkt installation på din monteringslinje.
F: Vad är din typiska ledtid för verktyg, prover och massproduktion?
S: Tillverkning av standardverktygsformar och initial provleverans kräver 3 till 4 veckor (inklusive fullständig 3D-layoutmätning och 3.1 materialcertifikat). Efter provgodkännande är standard massproduktionsledtid 4 till 6 veckor beroende på ordersatsstorlek och sekundär bearbetningsvolym.