Produktöversikt
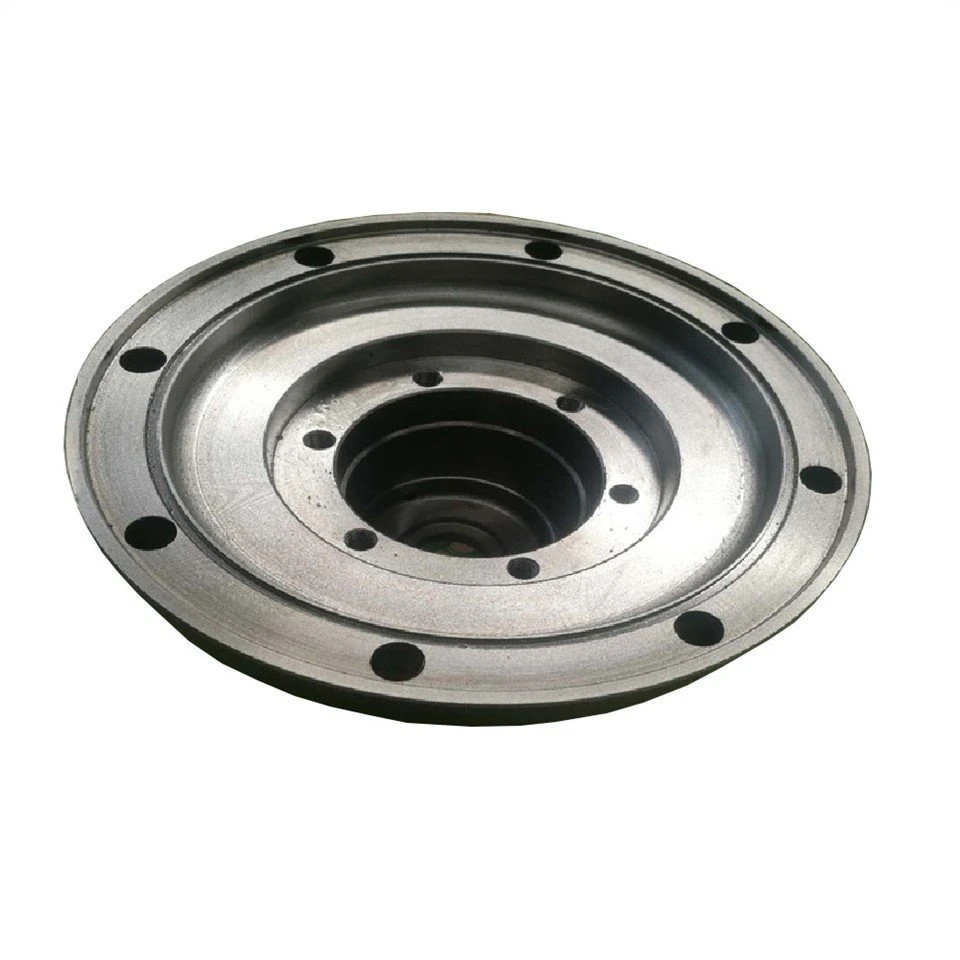
Maskinbearbetade gjutgods i rostfritt stål integrerar Silica Sol förlorat-vaxinvesteringsgjutning med CNC-efter-bearbetning. Den här hybridmetoden ger komponenter i nästan-nätform-med komplexa geometrier, inre passager och tunna-väggar, följt av snäv-tolerans CNC-bearbetning på kritiska monteringsytor, hål, gängor och tätningsytor.
Tillverkningsväg
• Silica Sol Investment Casting Nära-netto-formproduktion|Slät gjuten ytfinish (Ra 3,2 till 6,3 mikrometer)|Komplexa inre och yttre geometrier
• Precisions CNC-bearbetning och efterbearbetningstoleranser som hålls upp till +/-0,010 mm|Tätningsytor med hög precision (Ra 0,8 mikrometer)|Trådar, borrningar och kritiska gränssnitt
Engineering Capabilities & Envelope
|
Enhetens viktområde |
0,01 kg till 50 kg |
|
Minimum väggtjocklek |
1,5 mm (strukturberoende) |
|
Som-Cast Linear Tolerance |
ISO 8062 CT4 till CT7 |
|
Maskinbearbetad yttolerans |
Upp till +/-0,010 mm (0,0004 tum) |
|
Som-Gjut yta |
Ra 3,2 mikrometer till Ra 6,3 mikrometer |
|
Maskinbearbetad ytfinish |
Upp till Ra 0,8 mikrometer (Ra 0,4 mikrometer med finslipning/lappning) |
Tillverkningsprocess
Vår anläggning använder Silica Sol Lost-Wax Investment Casting Process exklusivt för produktion av rostfritt stål. Jämfört med vatten-glasgjutning ger silica sol bindemedel överlägsen dimensionsstabilitet, högre eldfasthet och minimala ytdefekter som gropbildning och inneslutningar.
Produktionssekvens
• Skapande av verktyg och vaxmönster: Precisionsaluminiumformar är CNC-bearbetade för att ta hänsyn till metallkrympningshastigheter (vanligtvis 1,8 % till 2,2 % beroende på legeringskvalitet). Mönstervax med hög-renhet injiceras under kontrollerad temperatur och tryck.
• Klustermontering: Vaxmönster är fästa på ett centralt löparträd via grindsystem konstruerade för att förhindra krympning av porositet och kallstängning under hällning.
• Silica Sol Shell Building: Monteringarna doppas i silica sol slurry och stuckatursand (zirkon och smält kiseldioxid). Denna process upprepas 5 till 7 gånger för att bygga ett styvt keramiskt skal. Varje lager genomgår kontrollerad torkning i temperatur- och fuktighets-övervakade kammare.
• Avvaxning och hög-temperaturbränning: Avvaxning sker i en ångautoklav vid ett tryck på 8 till 10 bar. Skal eldas sedan i en gasugn vid 1 000 grader C till 1 150 grader C för att eliminera vaxrester, sintra det keramiska bindemedlet och förvärma formen för metallgjutning.
• Induktionssmältning och -gjutning: Skrot av rostfritt stål och primära legeringar smälts i medelfrekventa induktionsugnar-. Smältkemi verifieras per värme med en optisk emissionsspektrometer (OES) före tappning. Smält metall är gravitation-som hälls i förvärmda keramiska formar.
• Knockout & Cut-Av: Efter stelning tas keramiska skal bort via pneumatiska vibratorer eller högtrycksvattenstrålar{{1}. Delar skärs av från inloppet med hjälp av slipande-avskärningshjul.
• Lösningsvärmebehandling: Gjutgods genomgår hög-temperaturlösningsglödgning (vanligtvis 1 040 grader C till 1 120 grader C följt av snabb vattenkylning) för att återupplösa kromkarbider, återställa korrosionsbeständigheten och uppnå enhetlig metallurgisk fasstruktur.
Material och tekniska specifikationer
Vi gjuter standard austenitiska, duplexa, martensitiska och-utfällningshärdande rostfria stål som uppfyller ASTM-, EN- och DIN-specifikationerna.
Jämförelsetabell för materialkvalitet
|
Materialklass |
Likvärdiga standarder |
Draghållfasthet (MPa) |
Avkastningsstyrka (MPa min) |
Förlängning (% min) |
Nyckelegenskaper och primära tillämpningar |
|
CF8 (SS304) |
ASTM A351 / EN 1.4308 |
>= 485 |
>= 205 |
35 |
Allmän korrosionsbeständighet, utmärkt svetsbarhet. Används i ventilhus, livsmedelsmaskiner, pumphus. |
|
CF8M (SS316) |
ASTM A351 / EN 1.4408 |
>= 485 |
>= 205 |
30 |
2 % till 3 % molybdentillsats för ökad gropfrätningsbeständighet i kloridmiljöer. Används i marin hårdvara och kemiska pumpar. |
|
CF3M (SS316L) |
ASTM A351 / EN 1.4404 |
>= 485 |
>= 175 |
30 |
Ultra-lågt kolinnehåll (C<= 0.03%) to prevent intergranular corrosion after welding. Used in pharmaceutical and sanitary components. |
|
17-4PH (CB7Cu-1) |
ASTM A747 / EN 1.4542 |
>= 930 (H1050) |
>= 725 |
10 |
Nederbördshärdningsgrad ger hög mekanisk hållfasthet, utmattningsbeständighet och måttlig korrosionsbeständighet. Används i hög-konstruktionsfästen och impulsaxlar. |
|
2205 (duplex) |
ASTM A890 4A / EN 1.4462 |
>= 620 |
>= 450 |
25 |
Dubbel-ferritisk-austenitisk struktur som erbjuder hög sträckgräns, motstånd mot spänningskorrosionssprickbildning och erosionsbeständighet i saltvatten. |
|
CA15 (SS410) |
ASTM A217 / EN 1.4006 |
>= 620 |
>= 415 |
18 |
Martensitiskt,-värmebehandlat rostfritt stål ger hög hårdhet och slitstyrka. Används i turbinblad och ventiltrim. |
Viktiga produktegenskaper
Integrated Cast-Machined Geometry
Genom att kombinera investeringsgjutning med fleraxlig CNC-bearbetning gjuts komplexa strukturella element som vikt-reduktionsfickor, förstyvande ribbor och vätskekanaler direkt in i delen. Precisionsfunktioner som O-ringsspår, lagersäten och metriska eller NPT-gängor läggs till via efterföljande bearbetningsoperationer.
Dimensionell konsistens
• Som-gjutlinjär tolerans: ISO 8062-3 CT4 till CT7-standarder.
• Maskinbearbetad funktionstolerans: Linjära dimensioner hålls till +/-0,010 mm; hålrundhet inom 0,008 mm.
Yt- och geometriprofil
• Som-gjuten yta: ISO 8062-3 CT4 till CT7|Ra 3,2 till 6,3 mikrometer|Funktioner som interna flödeskanaler gjuts direkt till nästan nätform.
• Maskinbearbetad yta: Precisionsstyrd CNC|Ra 0,8 mikrometer för tätning av ytor|Lagersäten och hög-matchande ytor som hålls till +/-0,010 mm.
Korrosion och mekanisk prestanda
Alla austenitiska kvaliteter genomgår hellösningsglödgning för att säkerställa noll karbidutfällning längs korngränserna. Duplex- och utfällningshärdande-härdningslegeringar värmebehandlas till skräddarsydda temperaturförhållanden (som H900, H1050, H1150) för att uppnå målhårdhet, slagseghet och motstånd mot spännings-korrosionssprickbildning.
Typiska applikationer
Vätskehantering och processutrustning
• Komponenter: Impellers, pumphus, ventilhus, fjärilsventilskivor, sanitära rördelar.
• Driftsbehov: Tryck-täta gjutgods som är resistenta mot kavitationserosion och angrepp av organisk eller oorganisk syra.
Marine Hardware & Offshore Engineering
• Komponenter: Däckklotsar, gångjärn, undervattensfästen, rörkopplingar, framdrivningsbeslag.
• Driftsbehov: Beständighet mot gropkorrosion i saltvattenmiljöer; hög sträckgräns för att motstå dynamisk vågbelastning.
Livsmedels- och läkemedelsbearbetning
• Komponenter: Blandspadar, homogeniseringsblock, påfyllningsmunstycken, sanitetsventilhus.
• Driftsbehov: Hålrums-fria, icke-porösa ytor rengjorda till Ra<= 0.8 micrometers to satisfy hygienic clean-in-place (CIP) standards.
Fordon och tunga maskiner
• Komponenter: Turboladdarfästen, avgasflänsar, EGR-ventilhus, hydrauliska grenrörsblock.
• Driftsbehov: Termisk utmattningsbeständighet vid förhöjda driftstemperaturer, hög dimensionsstabilitet, trycktäthet.
Maskinbearbetning och sekundära operationer
Investeringsgjutgods efter-bearbetas i vår interna bearbetningsverkstad för att eliminera gränssnittsfel och uppfylla stränga mekaniska monteringskrav.
Bearbetning & Finishing Setup
• Intern-CNC-bearbetning: vertikala bearbetningscentra|4-axlig CNC-fräsning|CNC-svarvcentra
• Sekundär- och ytbehandlingar: Kemisk passivering|Elektropolering|Kul- och pärlsprängning|Hydrostatisk och läckagetestning
Egenskaper för bearbetning i-hus
• CNC-svarvcentra: svarvdiametrar upp till 400 mm; liveverktygsfunktioner för tvär-borrning och gängning.
• 4-Axis Vertical Machining Centers (VMC): Fleraxlig konturering, komplexa ventilsätesfickor och indexborrning.
• Gängavskärning och gängning: Metrisk, NPT, BSPP och BSPT precision invändig och extern gängning.
Ytbehandling och passivering
• Kemisk passivering: Kemisk behandling med salpeter eller citronsyra enligt ASTM A967. Tar bort fri järnförorening från bearbetningsverktyg och återställer den korrosionsbeständiga -passiva kromoxidfilmen.
• Elektropolering: Elektrokemisk ytutjämning som minskar mikro-jämnheten ner till Ra 0,2 till 0,4 mikrometer, vilket förbättrar korrosionsbeständigheten och tar bort ytspänningar.
• Kulblästring: Kulblästring av rostfritt stål eller glaspärlblästring för att ge en jämn matt ytfinish över obearbetade gjutna ytor.
• Tryck- och läcktestning: 100 % pneumatisk undervattenstestning (upp till 6 bar) eller hydrostatisk testning (upp till 300 bar) för tryckhållande komponenter.
Kvalitetskontroll och inspektion
Kvalitetsverifiering omfattar mottagande av råmaterial, smältkemi, gjutintegritet, värmebehandling och färdiga detaljdimensioner.
Kvalitetsinspektionsportar
• Inkommande råmaterial: Kemisk verifiering via optisk emissionsspektroskopi (OES) före tappning.
• Under-processkvalitetskontroll: icke-förstörande testning (PT/RT) och mikrostrukturanalys efter-värmebehandling.
• Slutinspektion: 3D-inspektion med CMM, gängmätning och hydrostatisk trycktestning.
Kemisk och metallurgisk testning
• Optisk emissionsspektroskopi (OES): Verifiering av kemisk sammansättning per upphettning före hällning, vilket säkerställer överensstämmelse med specificerade ASTM-klassgränser.
• Mekanisk testning: Draghållfasthet, sträckgräns, töjning och Charpy V-skårslagstest vid omgivningstemperaturer eller under-nolltemperaturer.
• Hårdhetstestning: Brinell (HBW) och Rockwell (HRC/HRB) mätningar registrerade efter-värmebehandling.
Icke-destruktiv testning (NDT)
• Penetranttestning (PT): Ytdefektinspektion i enlighet med ASTM E1417 / ISO 3452.
• Radiografisk testning (RT): röntgeninspektion för intern krympning, gasporositet och inneslutningar i kritiska strukturella zoner enligt ASTM E1928 / ISO 5579.
• Magnetisk partikel-/ferritmätning: Ferrithalten i duplexstål mäts via Ferritscope för att verifiera fasbalansen.
Dimensionell och geometrisk inspektion
• Coordinate Measuring Machine (CMM): Hexagon 3D CMM-utrustning med automatiserade touch-probsystem för att verifiera GD&T-specifikationer (positionstoleranser, koncentricitet, runout, ytprofil).
• Optiska profilprojektorer och luftmätare: Snabb, repeterbar verifiering av gängade portar och håldiametrar med hög-volym.
OEM och Custom Manufacturing
Vi fungerar som en OEM/ODM-tillverkningspartner, vilket ger snabb vändning från första tekniska ritningsgranskning till seriell massproduktion.
OEM utvecklingscykel
• Ritning / 3D-modellgranskning: Teknisk inspektion av CAD-data.
• DFM Engineering Optimization: Porositetsförebyggande och gatingoptimering.
• FAIR/PPAP-godkännande: Inledande provinspektionsrapport och CMM-layout.
• Massproduktion & QC: Seriegjutning, CNC-bearbetning och 100 % kvalitetsverifiering.
Tekniskt arbetsflöde
• Granskning av DFM (Design for Manufacturability): Vårt ingenjörsteam analyserar dina 3D-modeller (STEP, IGES, X_T) för att optimera väggövergångar, dragvinklar, portplaceringar och bearbetningstillägg, vilket minskar vikten och riskerna för gjutdefekter.
• Snabb prototypning: 3D-tryckta vax- eller PMMA-mönster används för att leverera funktionella prototypmetallprover inom 2 till 3 veckor utan hårda aluminiumverktyg.
• Verktyg och provproduktion: Aluminiumformar är CNC-bearbetade för produktionsserier. Initiala provinspektionsrapporter (ISIR) och 3D CMM-layoutdata tillhandahålls för första -artikelgodkännande.
• PPAP-dokumentation: Produktionsdelgodkännandeprocess (PPAP nivå 3)-paket tillgängliga på begäran, inklusive kontrollplaner, FMEA, processflödesdiagram och materialspårningscertifikat.
Vad köpare bör tillhandahålla för en offertförfrågan
Att inkludera fullständiga tekniska krav i din första förfrågan påskyndar offertförändringen och säkerställer exakt prissättning av form, material och bearbetning.
RFQ-datachecklista
• 2D-ritningar: PDF/DWG-format inklusive kritiska toleranser, gängspecifikationer och ytfinish.
• 3D CAD-modeller: STEP, IGES eller X_T filformat.
• Materialspecifikation: Specifika kvalitetsstandarder (som ASTM A351 CF8M / SS316).
• Ordervolymer: Initial provkvantitet, uppskattad batchstorlek och total årlig volym.
• Kritiska toleranser & GD&T: Viktiga monteringsmått och funktionella gränssnitt.
• Ytbehandlingar: Krav på passivering, elektropolering eller kulblästring.
• Kvalitets- och NDT-krav: Radiografiska inspektionsprocentsatser, tryckprovningstryck (PSI/Bar) eller CMM-layoutrapporter.
• Logistik & leverans: Incoterms (FOB, CIF, DDP) och anpassade förpackningsspecifikationer.
Vanliga frågor
F: Vilken är standardkapaciteten för linjär tolerans för -gjutna ytor?
S: Eftersom-gjutna dimensioner överensstämmer med ISO 8062-3 Grade CT4 till CT7. För en gjutdimension mellan 10 mm och 50 mm sträcker sig toleransen för gjutning mellan +/-0,2 mm och +/-0,5 mm. Högre krav uppnås genom sekundär CNC-bearbetning.
F: Hur förhindrar du porositet under ytan i kritiska tätningszoner?
S: Vi använder ProCAST termisk simuleringsprogram under grinddesign för att förutsäga krympningshotspots. Dessutom säkerställer rena silikasolbindemedelssystem, vakuum-assisterade hällalternativ och 100 % röntgen (RT) och flytande penetrant (PT) inspektioner under ytan före bearbetning.
F: Kan du tillhandahålla materialtestrapporter som kan spåras till EN 10204 3.1?
A: Ja. Varje produktionssats inkluderar ett EN 10204 3.1-inspektionscertifikat som beskriver värmekemi via spektrometer (OES), mekaniska dragtestresultat, hårdhetsvärden och värmebehandlingsdiagram.
F: Vad är den typiska ledtiden för verktyg, prover och produktionskörningar?
S: Aluminiumverktyg och första artikelprover: 3 till 4 veckor.
Massproduktion: 4 till 6 veckor efter provets godkännande.
Nödprototyp körs: 10 till 14 dagar med 3D-tryckta mönster.
F: Vilka är de primära kostnadsdrivande faktorerna för investeringsgjutning av rostfritt stål?
S: Viktiga kostnadsfaktorer inkluderar val av legeringskvalitet (316L och duplex kostar mer än 304 på grund av innehåll av nickel och molybden), delvikt, klustergrindningsutbyte, komplexiteten hos interna kärnor, total bearbetningstid och NDT-krav (som 100 % röntgenstrålning vs. stickprovskontroll).